


Преглед могућности
|
Параметар |
Спецификација |
|
Опсег толеранције |
±0,01 мм до ±0,05 мм типично; строже на критичним карактеристикама |
|
Машинске платформе |
ЦНЦ глодалице са 3, 4 и 5 оса |
|
Максимална величина радног комада |
До 1.200 × 800 × 600 мм |
|
Опсег серије |
Прототип (1–10 ком) до производње (хиљаде) |
|
Типично време испоруке |
7–15 радних дана |
Оцене материјала и упутства за избор
Различити типови нерђајућег челика се понашају веома различито под секачем. 304 и 304Л остају радни коњи за опште индустријске и{2}}компоненте за контакт са храном због своје равнотеже отпорности на корозију и релативне обрадивости. 316, а 316Л додаје молибден за бољу отпорност на хлориде и хемијску опрему, што их чини стандардним избором хемијске опреме за марину; они такође раде-очвршћавају агресивније, тако да се геометрија алата и брзине помака морају у складу с тим прилагодити. 17-4ПХ почиње мекши у раствору-у жареном стању и може се таложењем-очврснути након машинске обраде да би се достигао високи нивои чврстоће који су корисни за структурне делове{9}}} опција за нижу стопу корозије{1}} нуди нижи режим корозије{1}}
Прегледамо функционалне захтеве сваког дела током ДФМ-а, тако да изабрана класа одговара и потребама перформанси и практичној обрадивости. Топлотна проводљивост, напредовање тврдоће и карактеристике формирања струготине утичу на коначни план процеса за прецизну машинску обраду нерђајућег челика.
Контролисање изобличења на деловима танких{0}}зида
Када дебљина зида падне испод отприлике 1,5 мм, конвенционално стезање и агресивно уклањање материјала скоро увек доводе до мерљивог савијања. Вибрације из резача спајају се у танки пресек, а заостало напрезање ослобођено уклањањем материјала изазива опругу дела. Наш приступ почиње причвршћивањем: вакуумске стезне главе за равне плоче или прилагођене меке чељусти које шире силу стезања на велику површину уместо да је концентришу на неколико тачака. Залихе се затим уклањају у контролисаним слојевима са смањеним радијалним захватом тако да силе резања остају ниске. Путања алата су написана да одржавају континуирано оптерећење струготине и избегавају нагле промене смера које изазивају вибрације. На најкритичнија медицинска кућишта и кућишта сензора умећемо посредне операције-за отклањање напрезања када се већи део материјала очисти. Ове комбиноване методе рутински производе прилагођене ЦНЦ делове за глодање од нерђајућег челика са зидовима танким од 0,5 мм уз очување равности и тачности димензија.
Стратегије навоја за нерђајући материјал
И метрички и унифицирани навоји се производе у 6Х/6г или еквивалентним класама. Глодање навоја је постало наш омиљени метод за већину нерђајућих компоненти. Непрекидна спирална путања алата генерише мање тренутне силе од циклуса урезивања, што смањује могућност рада за очвршћавање бокова навоја и смањује ризик од лома алата у слепим рупама. Исти алат може да сече и унутрашње и спољашње навоје, а мање корекције корака или пречника су једноставне. Урезивање се задржава за велике-плитке рупе где време циклуса доминира. Програмери бирају метод након што прегледају величину навоја, дубину, квалитет материјала и количину наруџбине, осигуравајући да процес остане робустан, а не да једноставно задају најбржу опцију.
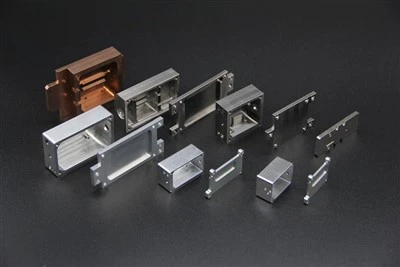
Супротстављање отврдњавању рада
Брзо површинско очвршћавање које настаје када је нерђајућа површина пластично деформисана је највећи једини узрок превременог квара алата и лоше завршне обраде површине. Када се формира стврднути слој, следећи пролаз мора да пресече материјал који је знатно тврђи од масе, убрзавајући хабање и стварајући више топлоте. Остајемо испред овог циклуса бирајући оштре, позитивне-алате од тврдог метала за грабљење са ТиАлН или АлЦрН премазима, брзине резања обично између 80 и 150 м/мин за 304/316 (прилагођено наниже за 17-4ПХ) и одржавајући брзину помака која је довољно висока у односу на претходну дубину реза. Расхладна течност под високим{10}притиском усмерена прецизно на зону сечења уклања и топлоту и струготине пре него што поново{13}}очврсну површину. Прилагодљиве путање алата додатно ограничавају задржавање или трљање. Комбинација одржава зону сечења стабилном и чува интегритет површине чак и на ЦНЦ машинским деловима од нерђајућег челика са више операција.
Мануфацтуринг Секуенце
Сваки ред следи контролисан редослед. Цртежи или ЦАД модели се прво подвргавају ДФМ прегледу за производност, толеранцију{1}}слагања и прикладност материјала. Следи програмирање ЦАМ-а и избор алата, након чега се први-комад сече и у потпуности мери. Производно глодање се одвија на машинама намењеним нерђајућим радовима, уз-провере процеса у дефинисаним интервалима. Уклањање ивица се врши ручно или аутоматизованим методама, након чега следи одређена површинска обрада-пасивација, електрополирање или друге завршне обраде. Критичне димензије су верификоване на координатној мерној машини и документоване. Делови се затим чисте, штите и пакују за отпрему. Овај ток рада даје конзистентне резултате било да се ради о количини од једног прототипа или више{11}}хиљада-производне серије ЦНЦ машински обрађених компоненти од нерђајућег челика.
Систем квалитета и документација
Објекат ради по систему управљања квалитетом ИСО 9001. Свака серија нерђајућег челика се испоручује са сертификатом за млин у складу са ЕН 10204 3.1. Извештајима о инспекцији димензија, сертификатима материјала и подацима о површинској{3}}завршној обради који прате сваку пошиљку. На дужим серијама производње примењујемо статистичку контролу процеса тако да способност остаје видљива и стабилна током времена.
Типичне апликације
Прецизне нерђајуће компоненте остављају наше машине за медицинске уређаје и хируршке инструменте, опрему за{0}}прераду хране и фармацеутску опрему, бродски и оффсхоре хардвер, хемијске{1}}процесне вентиле и фитинге и аналитичке инструменте. Захтеви за чистоћу и документацију у овим секторима су добро схваћени и пратећи пакети се могу припремити у складу са тим.
Зашто изабрати ову фабрику
Наменска ћелија од нерђајућег челика опремљена модерним 5-осним платформама, системима расхладне течности под високим-притиском и-домаћом ЦММ способношћу чини срж нашег капацитета. У једном репрезентативном програму за произвођача медицинских уређаја Нивоа{8}}1, танкозидна-кућишта сензора од 316Л су се више пута деформисала под конвенционалним фиксирањем код претходног добављача. Преласком на вакуумско стезање, слојевито уклањање залиха и средњи корак{14}}олакшавања стреса, смањили смо отпад са више од 18% на мање од 2% док смо одржавали потребну равност и испоручили прву производну серију две недеље раније од интерног распореда купца. Слични резултати су постигнути на-телима вентила велике запремине 304 и бродским арматурама критичним за корозију. Купци стога добијају и техничко решавање проблема у раној фази програма и стабилно текуће снабдевање из фабрике за млевење нерђајућег челика структурисане тако да се крећу од прототипа до одрживе производње.
ФАК
П: Које врсте нерђајућег челика можете да обрађујете?
О: 304, 304Л, 316, 316Л, 17-4ПХ и 430 се редовно обрађују. Одабрани типови дуплекса и друге легуре могу се проценити када су цртежи и захтеви за перформансе доступни.
П: Који практични кораци спречавају да се делови танких{0}}изобличе?
О: Вакуумско или меко{0}}причвршћивање чељусти распоређује силу стезања, слојевите путање алата са смањеним силама сечења радијалног ограничења дубине, а средње смањење напона се умеће када дебљина зида падне испод приближно 1 мм. Ове мере омогућавају поуздану израду зидова до 0,5 мм.
П: Које толеранције су реалне?
О: Типична способност је ±0,01 мм до ±0,05 мм у зависности од величине карактеристике, геометрије и квалитета материјала. Критичне карактеристике могу бити чвршће када се примењују оптимизација процеса и коначна ЦММ верификација.
П: Како се у пракси контролише радно каљење?
О: Оштри обложени алати са позитивном геометријом, параметри сечења који држе алат испод очврслог слоја и усмерено расхладно средство високог{0}}притиска чине примарну одбрану. Стазе алата су такође написане да би се избегло трљање или задржавање.
П: Када је глодање навоја пожељније у односу на урезивање?
О: Глодање навоја је одабрано за већину нерђајућих примена јер генерише мање силе, побољшава завршну обраду бока и смањује ризик од лома у слепим или дубоким рупама. Урезивање остаје доступно за велике-плитке рупе где је време циклуса доминантна брига.
П: Која времена испоруке треба очекивати?
О: Већина прототипова и малих{0}}наруџбина се шаље у року од 7–12 радних дана. Веће количине производње се планирају према обиму и сложености у оквиру укупног периода од 7–15 радних-дана; по потреби се могу организовати убрзани слотови.
Popularne oznake: услуге цнц глодања од нерђајућег челика, Кина произвођачи, добављачи, фабрика, услуге цнц глодања од нерђајућег челика


